


Laserreinigung von Holz, Stein und Metall: gepulst oder kontinuierlich?
Ein Holzrahmen mit wieder sichtbarer Maserung, ein vom dunklen Belag befreiter Ziegel, ein Metallteil ohne Korrosion oder Beschichtung — Laserreiniger können deutlich mehr als Rost entfernen. Wir zeigen dies anhand originaler CNCworld-Materialien und erklären, wann ein Dauerstrichlaser und wann ein gepulster Laser zu vergleichen ist. Stein behandeln wir gesondert: Marmor, Granit und Sandstein sowie die Bewertung einer Probe.
Ein Holzrahmen mit wieder sichtbarer Maserung, ein vom dunklen Belag befreiter Ziegel, ein Metallteil ohne Korrosion oder Beschichtung — Laserreiniger können deutlich mehr als Rost entfernen. Wir zeigen dies anhand originaler CNCworld-Materialien und erklären, wann ein Dauerstrichlaser und wann ein gepulster Laser zu vergleichen ist. Stein behandeln wir gesondert: Marmor, Granit und Sandstein sowie die Bewertung einer Probe.
Das Wichtigste in diesem Leitfaden
- Gepulst: Holz, Ziegel und Metall ansehen.
- CW: Beschichtungsabtrag und Bearbeitung eines komplexen Teils ansehen.
- Stein: Auswahl für Marmor, Granit und Sandstein sowie gesonderte Bewertung der Probe.
Zuerst das Ergebnis: drei Oberflächen, drei unterschiedliche Aufgaben
Beobachten Sie die Grenze zwischen der obersten Schicht und der freigelegten Oberfläche. Das Video zeigt eine konkrete Probe ohne Parameterrezept.
Beurteilen Sie nach der Reinigung Maserung, Farbe und Faserzustand, auch nach dem Abwischen von Rückständen.
Beurteilen Sie Ziegel und Fugen im Mauerwerk getrennt. Eine Vorführung auf Ziegel bestätigt kein Ergebnis auf Marmor, Granit oder Sandstein.
Auf einer Stahlplatte verschwindet ein bräunlicher Belag. Auf einem Holzrahmen wird die Maserung sichtbar. Auf einer Ziegelwand erscheinen unter einer dunklen Schicht eine orangefarbene Fläche und helle Fugen. Dies sind drei Anwendungen der Laserreinigung — und zugleich drei unterschiedliche Maßstäbe für ein gutes Ergebnis.
Metall kann eine Vorbereitung für eine neue Beschichtung oder das Entfernen von Korrosion an Teilen erfordern. Bei Holz zählt der Erhalt von Farbe, Struktur und Details. Bei Ziegel und Stein müssen sowohl die Verschmutzung als auch die mineralische Oberfläche selbst bewertet werden. Deshalb führt die Auswahl eines Laserreinigers allein nach Wattzahl zu unpassenden Vergleichen.
In den folgenden Videos zeigen wir tatsächliche Arbeit aus CNCworld-Materialien. Die Vorführung des gepulsten Lasers stammt aus einem Video mit der Bezeichnung 200 W. Die CW-Aufnahmen umfassen 1500 W-Material mit einem kompakten Reiniger sowie eine separate 1000 W-Vorführung zum Entfernen einer schwarzen Schicht. Jede Szene hat eine eigene Beschriftung: Sie sehen einen konkreten Prozess und können das aktuelle Modell anhand seiner Spezifikation und einer Probe an Ihrem Werkstück auswählen.
Dauerstrichlaser und gepulster Laser: Der Unterschied liegt in der Energiezufuhr
Ein Dauerstrichlaser, auch CW genannt, führt während der aktiven Emission kontinuierlich Energie zu. Der Kopf verteilt den Strahl über die Oberfläche, während der Bediener ihn in aufeinanderfolgenden Bahnen führt. Solche Systeme werden unter anderem für die intensive Reinigung von Metallkonstruktionen, größeren Teilen und Werkstattkomponenten verglichen. Eine hohe mittlere Leistung kann einen intensiven Schichtabtrag erleichtern, erhöht jedoch die Bedeutung einer kontrollierten Erwärmung des Untergrunds.
Ein gepulster Laser liefert Energie in kurzen Impulsen. Bei MOPA-Quellen lassen sich Impulsdauer und Frequenz einstellen, was zusätzliche Möglichkeiten zur Prozessanpassung bietet. Hohe momentane Impulsleistung und mittlere Leistung sind unterschiedliche Größen. Deshalb lassen sich gepulste 200 W und kontinuierliche 1500 W ohne Festlegung von Material und Ziel nicht einfach als „schwächer–stärker“ einstufen.
Bei einem empfindlichen Untergrund muss die Schicht wirksam entfernt werden, während der Einfluss auf das Material akzeptabel bleibt. Hier kann Impulskontrolle wichtiger sein als die höchste Wattzahl. Bei einem großen, massiven Stahlteil kann sich der Schwerpunkt auf Arbeitstempo und Organisation der aufeinanderfolgenden Durchgänge verlagern. Auch ein gepulster Laser kann die Oberfläche überhitzen oder verändern, wenn Einstellungen und Kopfführung nicht zur Aufgabe passen.
Eine Frequenz- oder Emissionszeiteinstellung am Bedienfeld eines CW-Geräts genügt nicht, um es mit einer Nanosekunden-MOPA-Quelle gleichzusetzen. Prüfen Sie beim Angebotsvergleich Generatortyp, Impulsparameter, Optik und Einstellbereich. Auch Scanfeld und Strahlführung beeinflussen das Ergebnis.
Dieselbe Wattzahl bedeutet nicht denselben Prozess
Die mittlere Leistung beschreibt allein weder Impulsenergie, Frequenz und Impulsdauer noch das Scanverfahren. Deshalb wird die Quelle passend zum Untergrund und zur abzutragenden Schicht gewählt.
Die Struktur betrachten, nicht nur die Farbänderung
Holz: Maserung, Rahmen und Details freilegen
In der ersten Aufnahme bewegt sich der Strahl über ein waagerechtes Teil eines Holzrahmens. Links ist ein hellerer, freigelegter Abschnitt sichtbar, rechts eine dunklere Schicht. Das zweite Video zeigt eine Probe auf einer ebenen Holzplatte: Während des Durchgangs entsteht ein helles Rechteck. Diese Aufnahmen verdeutlichen, warum gepulste Laser in Restaurierungswerkstätten und zur Reinigung von Holzteilen in Betracht gezogen werden.
Oberfläche des Holzrahmens
Aufeinanderfolgende Durchgänge legen hellere Bahnen und die Maserung am waagerechten Teil eines Holzrahmens frei.
Passendes Angebot → · Video öffnenEine ebene Holzfläche reinigen
Auf der ebenen Probe vergrößert sich ein helleres Feld. Beobachten Sie die Übergangsgrenze und die Struktur des freigelegten Holzes.
Passendes Angebot → · Video öffnen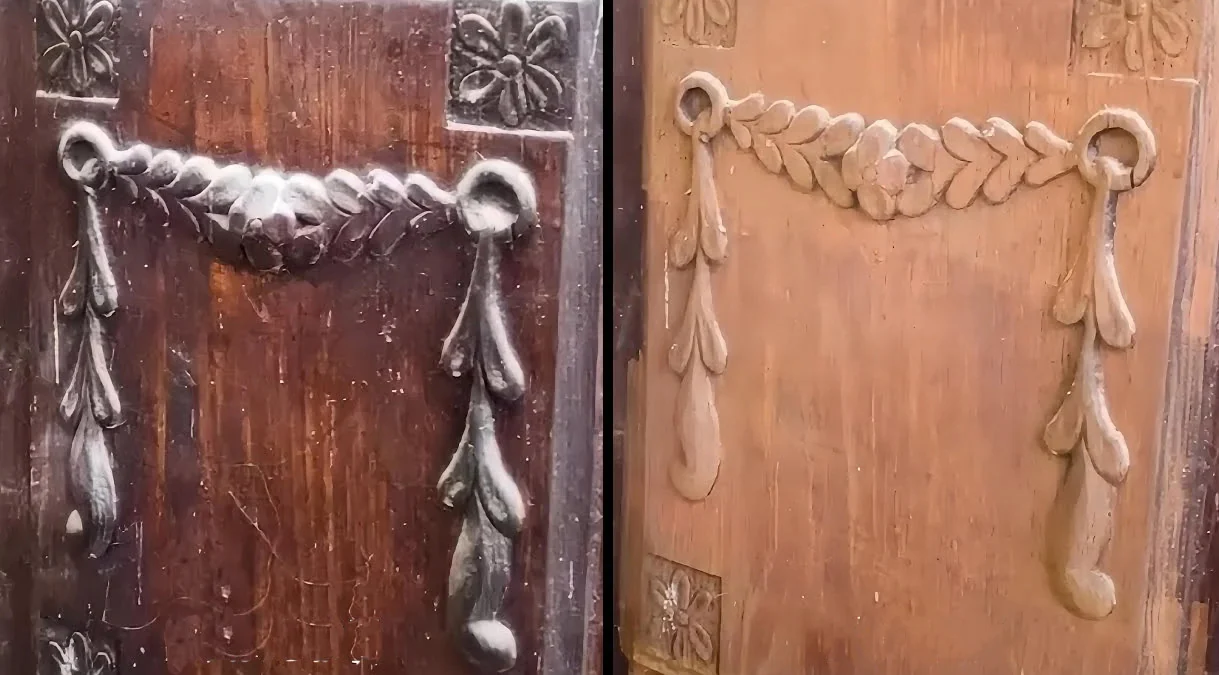
Was bewirkt dieses Verfahren? Mit dem Handkopf lässt sich die Bearbeitung ohne schleifenden Oberflächenkontakt auf einen ausgewählten Bereich richten. An einem Rahmen, einer Leiste oder einem profilierten Teil können so kleine Abschnitte beurteilt und die aufeinanderfolgenden Durchgänge kontrolliert werden. Der Laser verwandelt eine alte Beschichtung jedoch nicht automatisch in eine fertige Oberfläche für das nächste Finish. Nach der Probe müssen Farbe, Struktur, freigelegte Fasern und Anforderungen des nächsten Bearbeitungsschritts bewertet werden.
In der Rahmenvorführung ist die Holzstruktur deutlich sichtbar. Es lohnt sich, sie aus der Nähe zu prüfen, statt das Ergebnis nur danach zu beurteilen, dass die Oberfläche heller geworden ist. Unterschiedliche Härten innerhalb der Maserung, frühere Schäden und der Beschichtungszustand können die Gleichmäßigkeit beeinflussen. Bei empfindlichen Schnitzereien, furnierten Teilen oder Gegenständen mit unbekanntem Aufbau muss die Probe die gesamte Konstruktion berücksichtigen.
Der Einsatzbereich unserer gepulsten Modelle umfasst entsprechend vorbereitetes, trockenes und harzfreies Holz sowie leichte Verschmutzungen und leichte, dünne Beschichtungen. Wir setzen nicht dasselbe Ergebnis für jede mehrlagige Farbe, Lackierung oder Beize voraus. Bereiten Sie vor der Geräteauswahl eine Probe mit der tatsächlichen Beschichtung vor — Holzart, Feuchte, bisheriges Finish und Anzahl der Schichten sollten den geplanten Aufträgen entsprechen.
Der Originalvergleich einer Tür aus der Angebotsgalerie zeigt ein Ergebnis an einem verzierten Teil. Betrachten Sie ihn als Anregung für eine Anwendung und die beiden Videos als Möglichkeit, den Arbeitsablauf an konkreten Proben zu sehen. Die Zeit für die Aufarbeitung einer ganzen Tür umfasst auch Vorbereitung, Zugang zum Werkstück, Kontrolle und die weitere Oberflächenbehandlung.
Ziegel: deutliche Grenze zwischen dunkler Schicht und freigelegtem Mauerwerk
Das Video zur Ziegelwand enthält zwei Aufnahmen derselben Arbeitsart. Zu sehen sind eine Scanspur an der dunklen Schicht auf den Ziegeln und das allmähliche Freilegen ihrer orangefarbenen Fläche. Zusammen mit den Ziegeln verändert sich das Aussehen der Fugen. Dies ist ein wichtiges Detail: Im Mauerwerk bearbeiten Sie gleichzeitig Materialien mit unterschiedlicher Struktur und unterschiedlichem Erhaltungszustand.
Eine Ziegelwand reinigen
Die Scanspur legt orangefarbene Ziegelflächen und helle Fugen frei. Achten Sie auf beide Materialien des Mauerwerks.
Passendes Angebot → · Video öffnenBeurteilen Sie bei dieser Aufgabe nicht nur die Farbe nach einem Durchgang, sondern auch Ziegelkanten, Fugenfestigkeit, Porosität und die Gleichmäßigkeit des gesamten Bereichs. Unebenes Mauerwerk erfordert einen korrekt eingehaltenen Oberflächenabstand. Eine tiefe Fuge oder eine Erhebung liegt nicht in derselben Ebene wie die Ziegelfläche. Eine Probe auf einem glatten Abschnitt beschreibt noch nicht die Bearbeitung der gesamten Fassade.
Bereiten Sie für einen Natursteinauftrag eine Probe der konkreten Steinart mit dem tatsächlichen Finish vor. Marmor, Granit und Sandstein behandeln wir im nächsten Abschnitt.
Stein: Marmor, Granit und Sandstein erfordern eigene Proben
Beurteilen Sie Farbe, Glanz, Struktur und mögliche Oberflächenveränderungen.
Berücksichtigen Sie Mineralzusammensetzung und unterschiedliches Verhalten der Bestandteile.
Prüfen Sie Porosität, Bindemittel und Beständigkeit der obersten Schicht.
Die Laserreinigung von Stein wird bei ausgewählten Belägen und Verschmutzungen eingesetzt, unter anderem bei der Restaurierung von Details und Fassaden. Als Einsatzbereiche der gepulsten CL-200, CL-300 und CL-500 nennen wir Marmor, Granit und Sandstein. Bei Stein bearbeiten Sie andere Untergründe als bei Holz oder Stahl; sie sollten nicht auf eine einzige Einstellung „Stein“ reduziert werden.
Marmor wird unter anderem nach Farbton, Glanz und Erhalt feiner Details beurteilt. Granit ist ein Gemisch aus Mineralien, die unterschiedlich auf die Strahlung reagieren können. Bei Sandstein sind Porosität, Bindemittel und Verwitterungszustand wichtig. Ebenso zählt die zu entfernende Schicht: Dunkle Ablagerungen, Sprühfarbe, organische Verschmutzung und ein tief in die Struktur eingedrungener Fleck sind unterschiedliche Aufgaben.
Untersuchungen zur Laserreinigung von Bausteinen zeigen, dass die Reaktion des Untergrunds von Zusammensetzung und Energiedosis abhängt und Farbänderungen umfassen kann. Das bloße Ausbleiben von Kratzern oder Abplatzungen genügt deshalb nicht, um eine Reinigung als gelungen zu bewerten. Vergleichen Sie bei farbigem oder poliertem Stein nach dem Abkühlen auch Farbe und Finish bei gleichmäßiger Beleuchtung. Bei einem historischen Objekt sollte der zuständige Restaurator die Abnahmekriterien festlegen.
Geben Sie bei der Vorbereitung einer solchen Probe auch an, was erhalten bleiben soll. Eine natürliche Patina, historische Farbfassung oder Bearbeitungsspuren können zum Wert des Gegenstands gehören. Das Ziel lautet nicht immer „so hell wie möglich“: Manchmal soll eine bestimmte Schicht entfernt werden, während der Rest der Oberfläche erhalten bleibt.
Rost, Beschichtungen und komplexe Teile
Metall: Rost ist nur eine der Anwendungen
Auf Metall kann ein Laserreiniger Korrosion, Oxide, ausgewählte Lacke, Beschichtungen sowie Rückstände aus Nutzung oder Fertigung bearbeiten. Bestimmen Sie zuerst, was Sie entfernen und welcher Oberflächenzustand anschließend benötigt wird. Ein dekoratives Teil wird anders bewertet als eine Vorbereitung zum Lackieren, Kleben oder zur technischen Prüfung.
Eine ebene Oberfläche reinigen
Auf einem flachen Metallteil vergrößert sich der unter der dunklen Beschichtung freigelegte Bereich.
Passendes Angebot → · Video öffnenEin Metallgehäuse reinigen
Der Kopf reinigt an Rippen und Öffnungen eines Metallgehäuses. Dessen Form zeigt, wie wichtig der Oberflächenzugang ist.
Passendes Angebot → · Video öffnenEine ebene Metallfläche reinigen
Das Scannen legt einen helleren Bereich der Metallplatte frei. Vergleichen Sie die Übergangsgrenze mit der benachbarten Oberfläche.
Passendes Angebot → · Video öffnenIm ersten Video zum Dauerstrichbetrieb weicht eine schwarze Schicht von einem flachen Metallteil und legt einen helleren Bereich frei. Dies zeigt den Beschichtungsabtrag und erweitert das Bild der Technologie über das bloße „Verschwinden von Rost“ hinaus. Aus der Farbe dieser Schicht leiten wir keine chemische Zusammensetzung ab. Lackart und Untergrund müssen vor der Probe eines tatsächlichen Auftrags bestimmt werden.
Der zweite Clip zeigt ein Metallgehäuse mit Rippen und Öffnungen. Man sieht, wie der Kopf nacheinander Wandbereiche freilegt. Ein solches Teil erklärt die praktische Zugangsbegrenzung: Der Strahl wirkt dort, wo sich der Kopf richtig ausrichten lässt. Ein tiefer Kanal, eine verdeckte Fläche oder die Rückseite einer Rippe erfordern einen geeigneten Zugang und eine entsprechende Ausrichtung. Der Unterschied zwischen einer ebenen Platte und einem komplexen Gussteil beeinflusst den gesamten Arbeitszyklus.
Die Vorführung an einer Metallplatte mit gepulstem Laser bestätigt: Auch ein gepulster Laser ist für Metall geeignet. Die Auswahl folgt also nicht der Einteilung „CW für Metall, gepulst für Holz“. Beide Technologien haben Metallanwendungen. Unterschiede werden unter anderem nach dem erforderlichen Einfluss auf den Untergrund, der Prozesskontrolle, der Werkstückform und dem Tempo der jeweiligen Aufgabe bewertet.
Nach dem Entfernen der Korrosion können Rostnarben zurückbleiben — der Laser ersetzt kein fehlendes Material. Ein gereinigtes Teil erhält nicht automatisch die Eigenschaften eines neuen Bauteils zurück. Soll es wieder technisch eingesetzt werden, muss sein Zustand beurteilt werden. Prüfen Sie vor einer neuen Beschichtung die Anforderungen an Sauberkeit und Oberflächenvorbereitung und planen Sie die Zeit zwischen Reinigung und Schutzbehandlung.
Technologie passend zu Untergrund und Ziel auswählen
Der folgende Vergleich strukturiert das Auswahlgespräch. Ein konkretes Gerät wählen wir nach Prüfung der Oberfläche, der abzutragenden Schicht und des gewünschten Ergebnisses.
| Aufgabe | Was Sie zuerst vergleichen sollten | Was nach der Probe zu bewerten ist |
|---|---|---|
| Dickeres Stahlteil mit Korrosion oder Beschichtung | CW und gepulster Betrieb; erforderliches Tempo, Geometrie und Wärmeeinfluss | Schichtabtrag, Zustand des Untergrunds und gesamte Zykluszeit |
| Dünnes Blech oder empfindliches Metallteil | Gepulster Laser als Ansatz für eine bessere Kontrolle der Energiezufuhr | Verformung, Verfärbungen und Oberflächenzustand |
| Trockenes Holz, Rahmen, Leiste und dünne Beschichtung | Für diese Anwendung zugelassener gepulster Laser | Farbe, Maserung, Fasern und anschließende Oberflächenbehandlung |
| Ziegel und Fugen mit dunklem Belag | Gepulster Laser; Probe mit beiden Materialien | Aussehen der Ziegelfläche, Fugenfestigkeit und Gleichmäßigkeit |
| Marmor, Granit oder Sandstein | Gepulster Laser und Probe des konkreten Steins mit der jeweiligen Verschmutzung | Farbton, Glanz, Struktur und Erhalt der Details |
| Komplex geformtes Teil | Technologie, Optik und tatsächliche Zugänglichkeit für den Kopf | Erreichbarkeit von Ecken, Öffnungen, Vertiefungen und weiteren Seiten |
Wenn Sie unterschiedliche Materialien bearbeiten, bereiten Sie einen Satz repräsentativer Proben vor. Eine gelungene Stahlprobe ersetzt keine Holzprobe; eine Ziegelvorführung ersetzt keine Bewertung eines farbigen Steins.
Was sich zwischen den angebotenen Modellen verändert
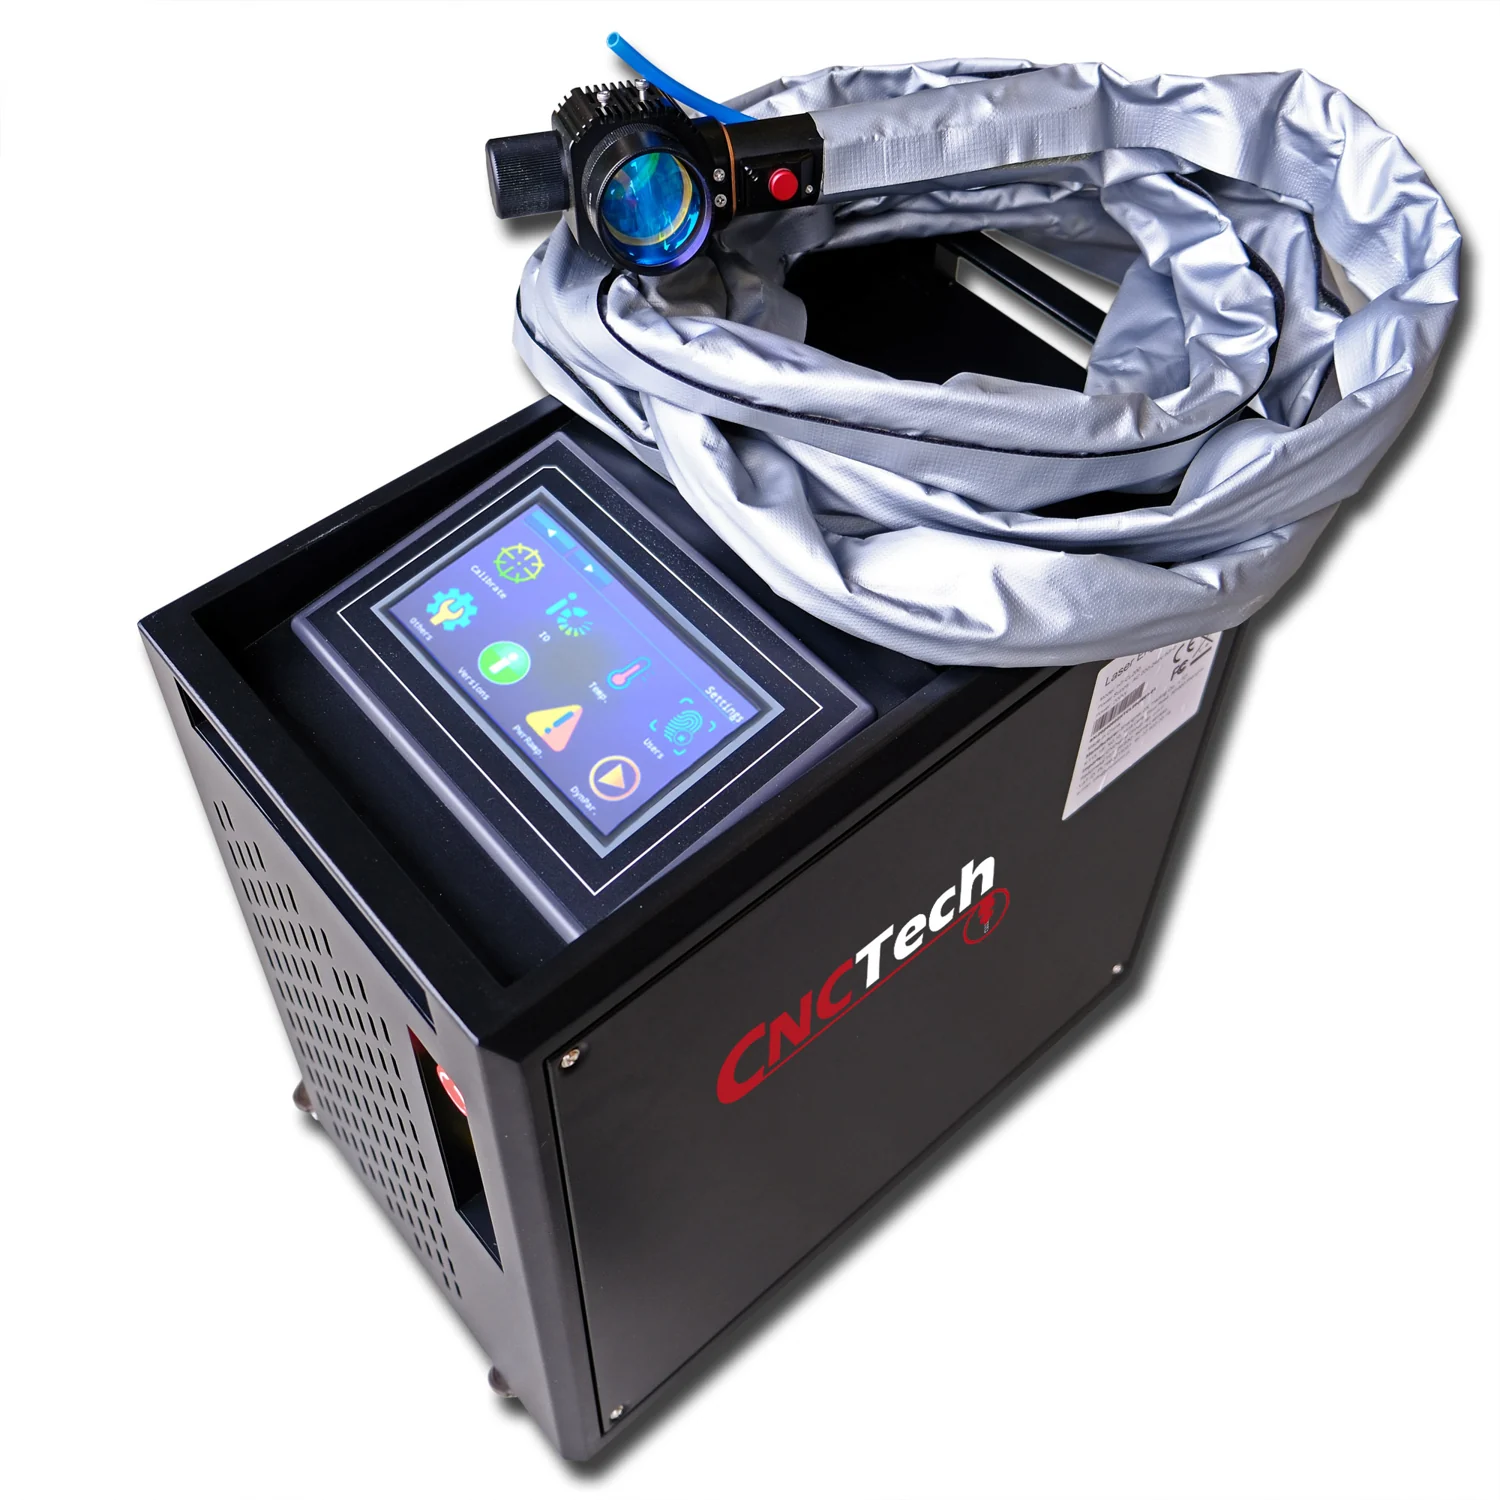
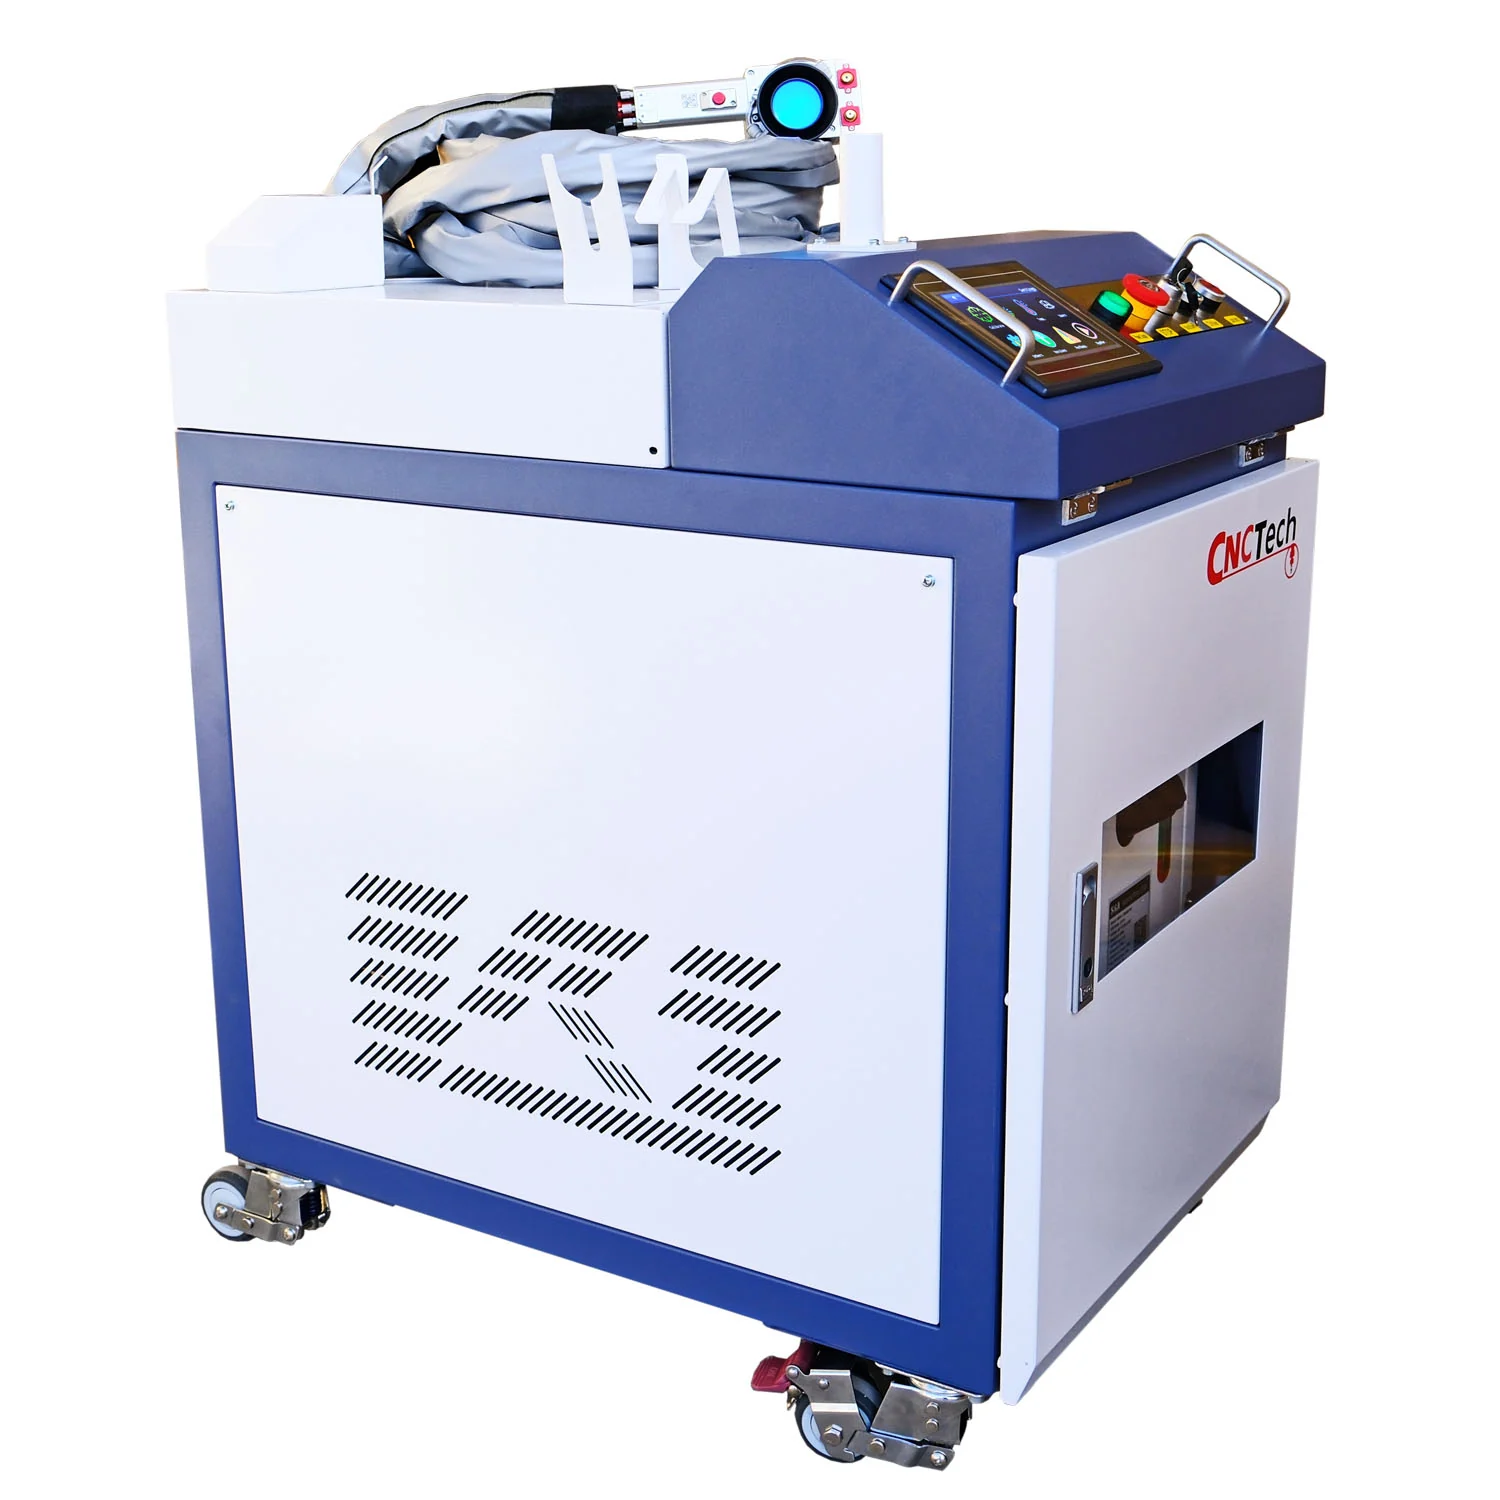
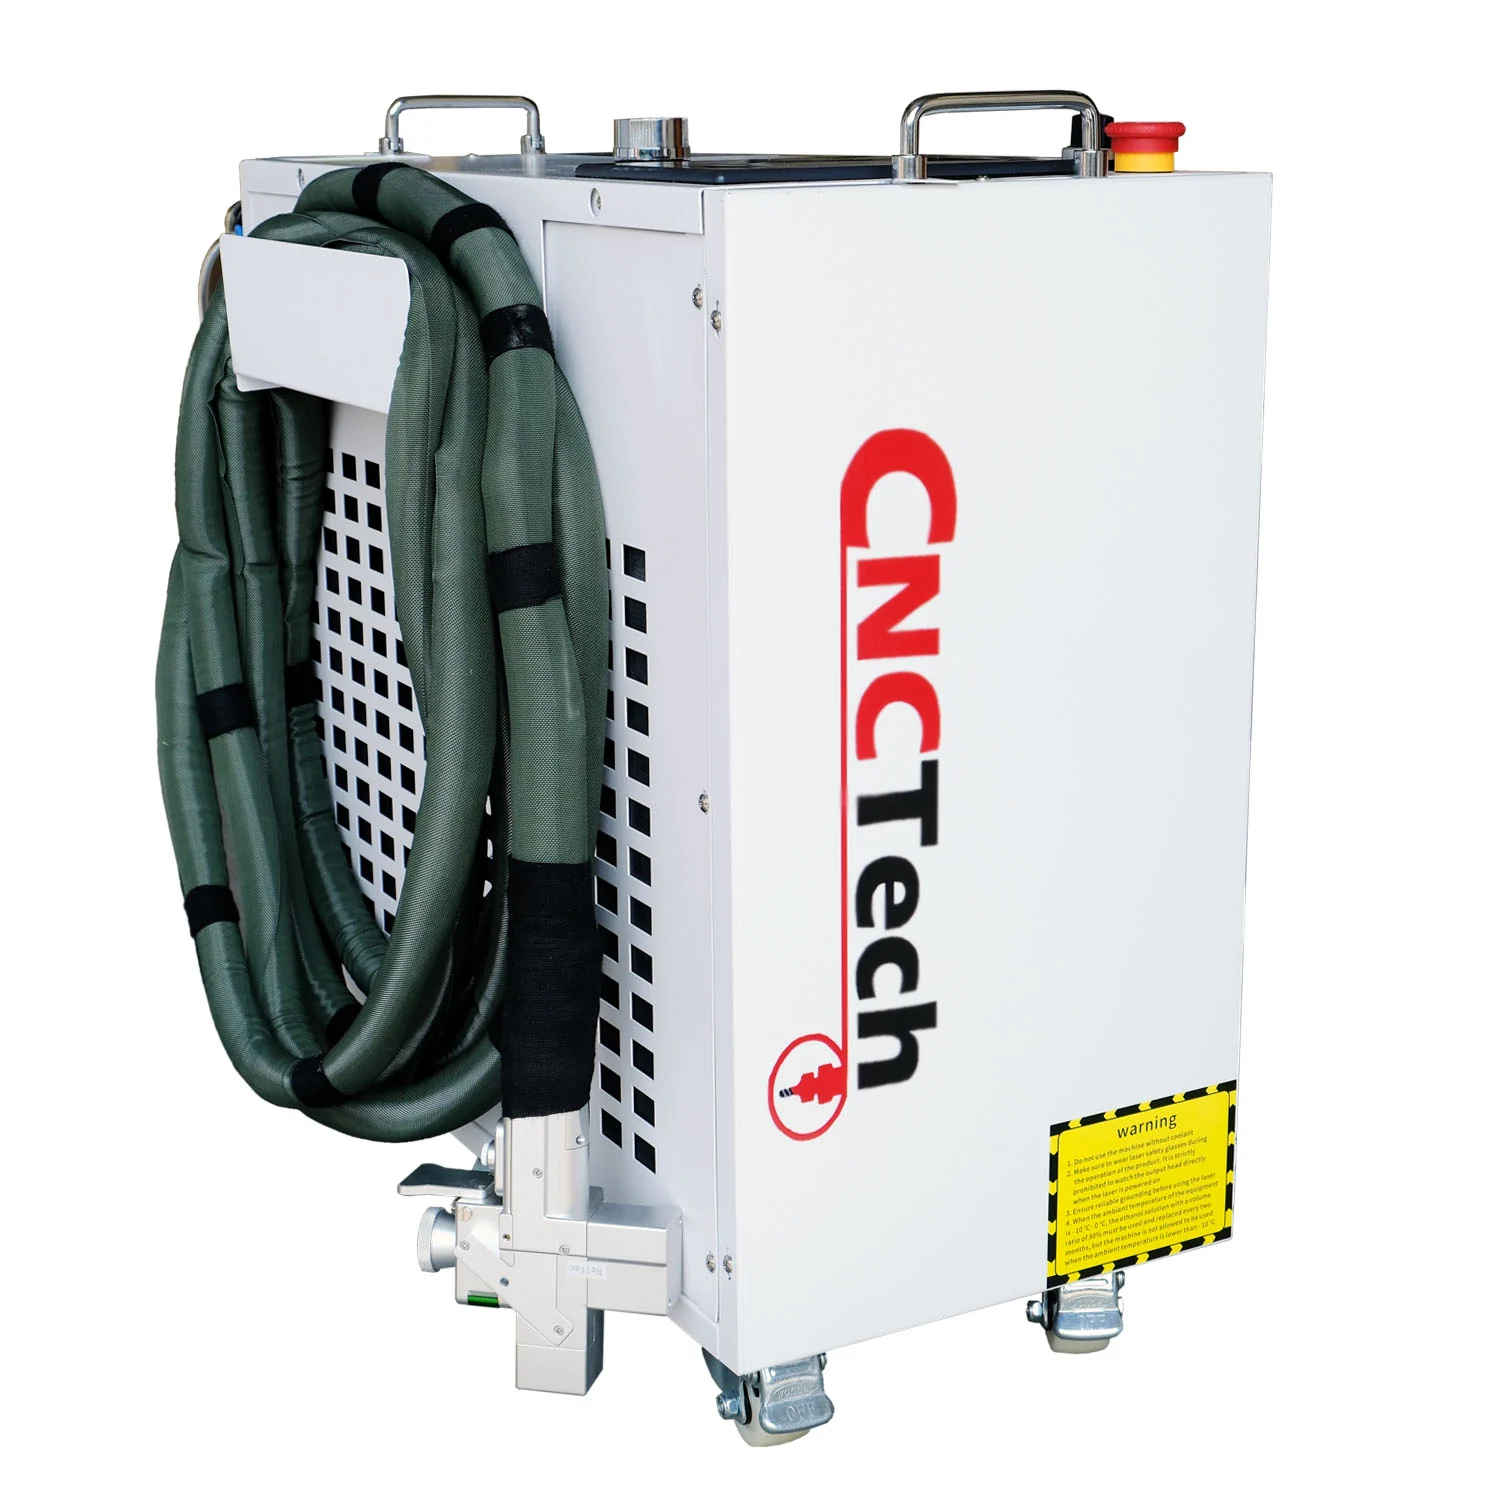
Der Quellentyp ist der Ausgangspunkt des Vergleichs. Die gepulsten Modelle CL-200 und CL-300 sind luftgekühlt, während CL-500 ein Wassersystem im Gehäuse besitzt. Auch Scanfeld und die in der Spezifikation genannte maximale Impulsenergie unterscheiden sich. Diese Merkmale zählen bei Arbeitsplanung, Mobilität und Prozessauswahl.
| Modell aus dem Angebot | Quelle / mittlere Leistung | Scanfeld | Kühlung | Max. Impulsenergie |
|---|---|---|---|---|
| CL-200 | Gepulster MOPA-Laser, 200 W | 130 × 130 mm | Luftgekühlt | 2 mJ |
| CL-300 | Gepulster MOPA-Laser, 300 W | 100 × 100 mm | Luftgekühlt | 2 mJ |
| CL-500 | Gepulster MOPA-Laser, 500 W | 200 × 200 mm | Integrierte Wasserkühlung | 5 mJ |
Das Scanfeld ist keine CNC-Tischfläche. Der Handkopf wird über aufeinanderfolgende Bereiche geführt. Eine größere Breite kann helfen, einen größeren Abschnitt abzudecken; die auf die Fläche verteilte Energie und die Einwirkzeit müssen jedoch weiterhin zur Aufgabe passen. Ein schmaleres Band kann bei einer Leiste oder einer örtlichen Beschichtungsreparatur praktischer sein.
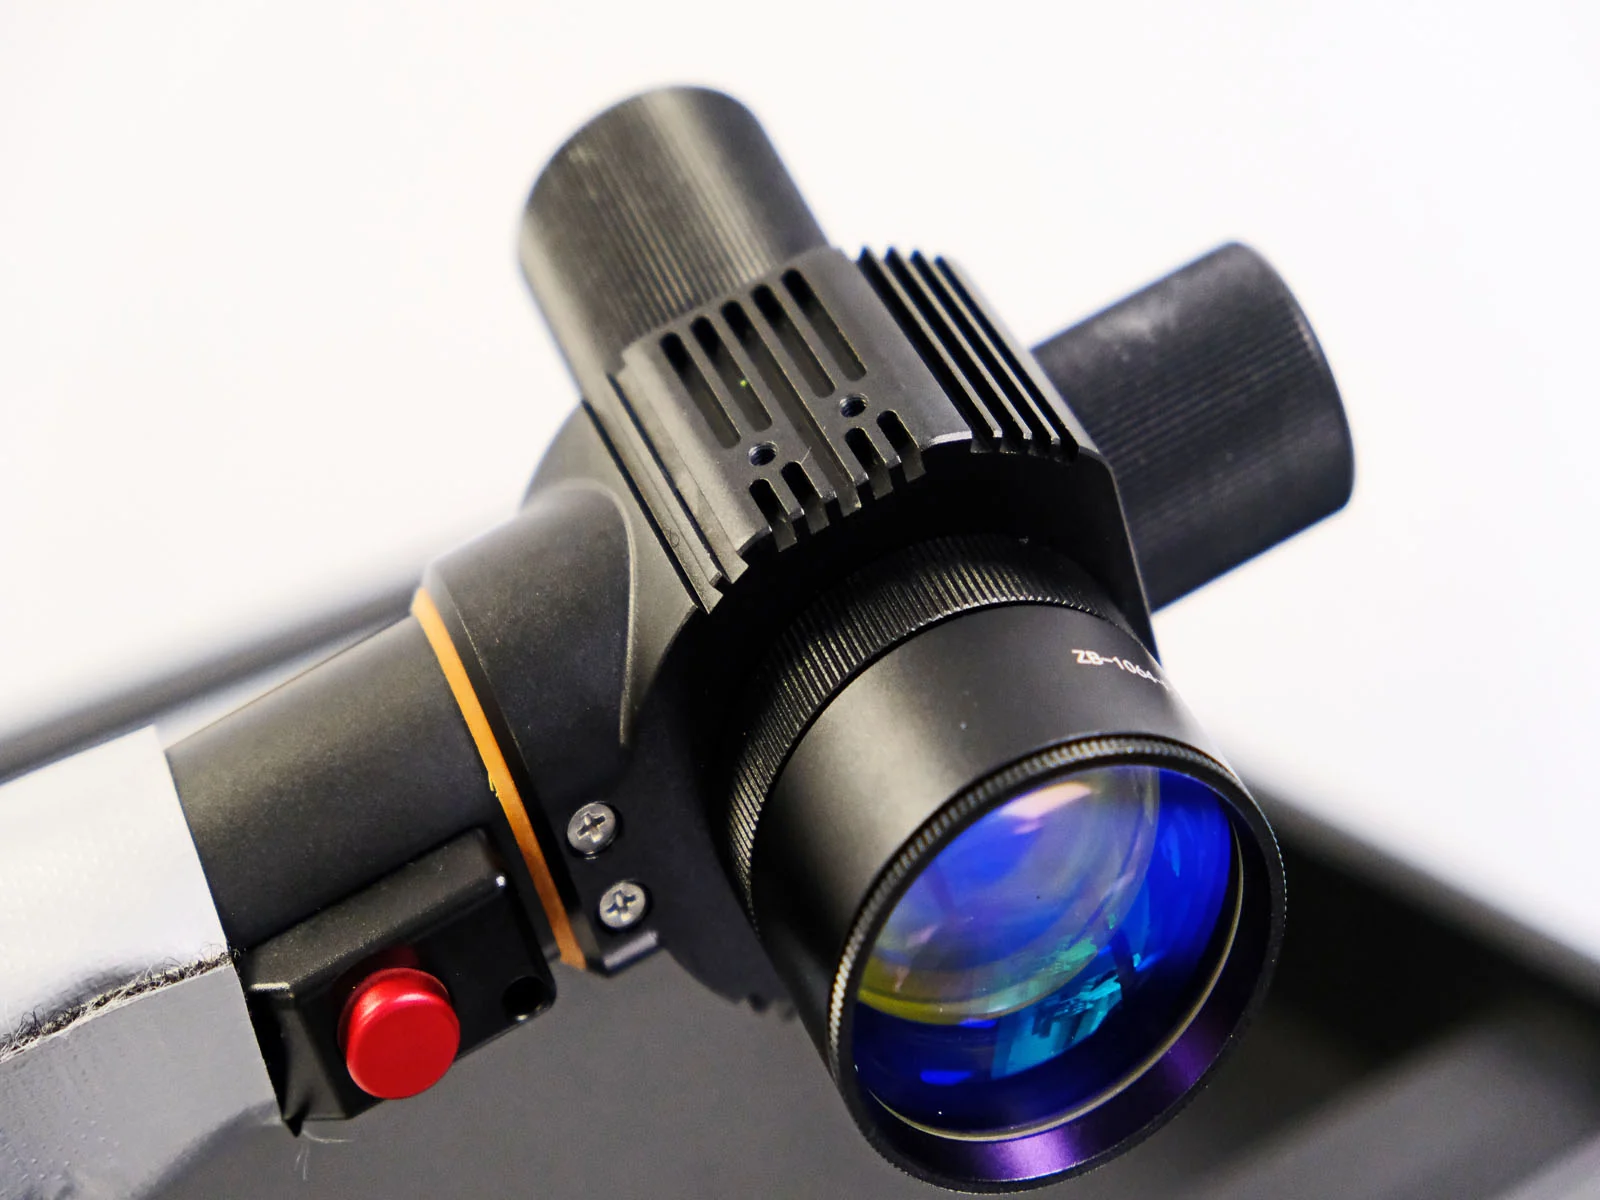
Prüfen Sie bei einem Dauerstrich-Laserreiniger zusätzlich Scanbreitenbereich, Kopf, Kühlungsart, Stromversorgung und Kabelführung. Ein reines Reinigungsgerät und ein Multifunktionsgerät zum Reinigen, Schweißen und Schneiden bieten unterschiedliche Anwendungen und Ausstattungen. Die Funktionswahl im Menü ersetzt nicht die Vorbereitung des passenden Kopfes und Arbeitsplatzes.
Wie sieht der Vergleichspunkt auf der CW-Seite aus?
Unser Angebot für ZX1500-LW-M2 nennt eine Dauerstrichquelle mit 1500 W, ein Arbeitsfeld von 300 × 300 mm und Wasserkühlung. Dies ist eine andere Konstruktion als die gepulsten CL-200/300/500. Der Vergleich betrifft Aufbau und Ausstattung; er ist keine Zeitmessung für die Reinigung desselben Werkstücks.
Warum dieselbe Wattzahl einen anderen Effekt erzielen kann
Auf die Oberfläche wirkt die gesamte Parameterkombination. Bei einer gepulsten Quelle zählen mittlere Leistung, Impulsenergie, Impulsdauer und Frequenz. Bei beiden Technologien kommen Scannen, Bereichsgröße, Fokussierung, Anzahl der Durchgänge und Handbewegung des Bedieners hinzu. Die Änderung eines Parameters kann den Schichtabtrag verbessern oder den Untergrund nachteilig verändern.
- Leistung und Energie: bestimmen die Energiezufuhr, beschreiben aber allein nicht deren Verteilung auf dem Werkstück.
- Impulsdauer und Frequenz: beeinflussen bei einer MOPA-Quelle, wie die aufeinanderfolgenden Impulse wirken.
- Scanbreite und Scanmuster: verändern den Bereich, über den sich die Strahlwirkung verteilt.
- Abstand zur Oberfläche: sollte zur verwendeten Optik passen; bei einem unebenen Gegenstand muss er kontrolliert werden.
- Führung und Durchgänge: Das Anhalten des Kopfes an einer Stelle wirkt anders als das gleichmäßige Führen aufeinanderfolgender Bahnen.
Ein Video eignet sich gut, um den Prozess anzusehen, ist aber kein fertiges Rezept zum Kopieren. Bei einer Aufnahme kennen Sie möglicherweise weder Beschichtungsart und Untergrundsorte noch sämtliche Einstellungen. Am aussagekräftigsten sind mehrere kontrollierte Versuche auf Ihrem Material sowie die Dokumentation der Parameter und der Kopfführung.
Probe vor dem Kauf: das ganze Werkstück und den gesamten Zyklus bewerten
Eine aussagekräftige Vorführung zur Geräteauswahl beginnt mit einem repräsentativen Gegenstand. Wenn Ihre Aufträge unterschiedliche Beschichtungen oder Materialchargen umfassen, bereiten Sie mehrere Proben vor. Berücksichtigen Sie bei Stein das tatsächliche Finish, bei Holz die Art und den Beschichtungszustand sowie bei Metall Legierung, Dicke und Korrosion.
- Ziel festlegen. Was genau soll entfernt werden, und was muss erhalten bleiben? Halten Sie das gewünschte Aussehen und die weitere Verwendung fest.
- Ausgangszustand ansehen. Fotografieren Sie bei gleichbleibender Beleuchtung und markieren Sie Stellen mit einem anderen Oberflächenzustand.
- Kleine Testfelder vergleichen. Verändern Sie die Parameter kontrolliert gemäß dem vorbereiteten Geräteverfahren.
- Nach der Bearbeitung bewerten. Prüfen Sie Gleichmäßigkeit, Farbe, Struktur, Wärmeeinfluss und mögliche Rückstände. Eine hellere Spur allein ist kein vollständiges Kriterium.
- Gesamten Zyklus messen. Berücksichtigen Sie Aufspannung oder Zugang, Durchgänge, Werkstückdrehung, Kontrolle und Erfassung der Rückstände.
- Bedingungen dokumentieren. Modell, Optik, Einstellungen, Material, Beschichtung und Führung helfen, einen erfolgreichen Prozess zu wiederholen.
Senden Sie CNCworld für die Beratung Fotos, Abmessungen, eine Beschreibung des Materials und der abzutragenden Schicht sowie die ungefähre Auftragszahl. Wenn die Oberfläche wieder in einem bestimmten technischen oder restauratorischen Verfahren eingesetzt werden soll, nennen Sie auch die Abnahmekriterien. So lassen sich Lösungen für die tatsächliche Arbeit vergleichen.
Für den Werkstattalltag
Checkliste vor der Auswahl eines Laserreinigers
Arbeitsplatz: freie Kopfführung, Absaugung und Kontrolle der Umgebung
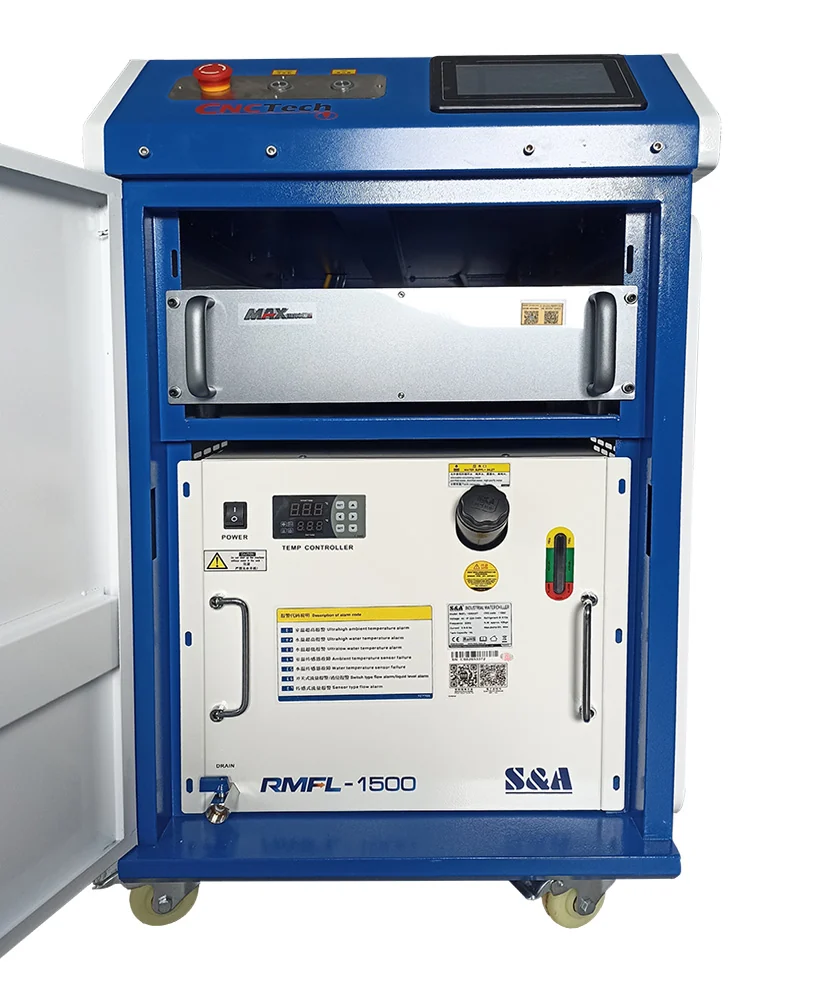
Ein handgeführter Laserreiniger arbeitet an einem konkreten Ort: am Tisch, an einem Rahmen, einer großen Konstruktion oder einer senkrechten Fläche. Planen Sie Geräteposition, Kabelweg, Bewegungsraum des Bedieners und Zugang zu allen Werkstückseiten. Prüfen Sie die Stromversorgungs- und Kühlanforderungen des genauen Modells. Ein luftgekühltes Gerät benötigt Gehäusebelüftung; ein Wassersystem erfordert außerdem die Flüssigkeitswartung und Kühlkontrolle.
Die entfernte Schicht verschwindet nicht spurlos. Es entstehen Bearbeitungsprodukte, die geeignet erfasst werden müssen; ihre Art hängt unter anderem von der Zusammensetzung des Lacks oder der Verschmutzung ab. Eine passende Absaugung, ein abgegrenzter Bereich, Abschirmungen und lasergerechter Schutz gehören zur Prozessvorbereitung. Dies gilt auch für Vorführungen auf Holz und Mauerwerk. Vor Arbeitsbeginn sind die Geräteverfahren und die Zugangsbeschränkung zum Emissionsbereich festzulegen.
Beurteilen Sie die gesamte Arbeitsplatzausstattung zusammen mit der Maschine. So wird der Unterschied zwischen einem kompakten gepulsten Modell, einem größeren wassergekühlten Reiniger und einem Multifunktionssystem praktisch greifbar: Sie wissen, wie das Gerät zum Einsatzort gelangt und wie eine Auftragsserie abgewickelt wird.
Vor der Auswahl klären
Fragen und Antworten
Reinigt ein gepulster Laser Holz oder nur Metall?
Die gepulsten Modelle CL-200, CL-300 und CL-500 umfassen geeignet vorbereitetes Holz, leichte Verschmutzungen sowie leichte, dünne Beschichtungen in ihrem Einsatzbereich. Im Ratgeber zeigen wir authentische CNCworld-Videos mit einem Rahmen und einer ebenen Holzplatte. Die Auswahl erfordert eine Prüfung von Holzart, Holzzustand und konkreter Schicht; wir versprechen kein identisches Ergebnis für jede mehrlagige Lackierung.
Lassen sich Marmor, Granit und Sandstein reinigen?
Diese Steine gehören zu den genannten Einsatzbereichen unserer gepulsten Modelle. Jeder erfordert eine eigene Probe mit der jeweiligen Verschmutzung und eine Bewertung von Farbton, Finish und Oberflächenzustand. Das Ziegelvideo zeigt Ziegel; es ist keine Aufnahme der Reinigung von Marmor oder Granit.
Ist ein 1500 W-Dauerstrichlaser besser als ein gepulster 200 W-Laser?
Das entscheidet die Leistung allein nicht. Es handelt sich um unterschiedliche Arten der Energiezufuhr. Bei einem massiven Stahlteil werden unter anderem Tempo und Wärmebelastung verglichen; bei Holz oder einem empfindlichen Detail kann die Impulskontrolle wichtig sein. Die Auswahl beruht auf dem konkreten Material, der Beschichtung und dem Abnahmekriterium.
Entfernt ein gepulster Laser auch Rost und Farbe von Metall?
Ja, innerhalb seines Arbeitsbereichs eignet er sich auch für Metalle und ausgewählte Schichten auf Metall. Unser eigenes 200 W-Video zeigt die Reinigung einer Metallplatte. Die Anwendungen beider Technologien überschneiden sich; deshalb lohnt es sich, Qualität und gesamten Zyklus einer konkreten Aufgabe zu vergleichen.
Versetzt das Entfernen von Rost ein Teil wieder in den Neuzustand?
Nein. Die Reinigung entfernt eine Oberflächenschicht; Materialverluste und Schwächungen durch Korrosion können zurückbleiben. Bei einem technischen Bauteil müssen nach der Reinigung dessen Zustand bewertet und die passende Vorbereitung für den weiteren Einsatz oder eine Schutzbehandlung vorgenommen werden.
Lassen sich die im Video sichtbaren Einstellungen kopieren?
Die Aufnahme zeigt den Prozess an einer konkreten Probe. Ihr Untergrund, Ihre Beschichtung, Optik und das gewünschte Ergebnis können anders sein. Einstellungen werden gemäß dem Geräteverfahren gewählt, und ein wirksames Ergebnis wird am tatsächlichen Material bestätigt.
Genügt ein Foto einer hellen Oberfläche, um eine Probe zu bewerten?
Prüfen Sie auch Struktur, Farbe, Rückstände und den Einfluss auf den Untergrund. Bei Holz zählen die Fasern und die anschließende Oberflächenbehandlung, bei Stein außerdem Farbe und Glanz und bei Metall der für den nächsten Prozess erforderliche Zustand.
Passend zu den beschriebenen Aufgaben
Passende Lösungen aus dem Leitfaden
Gepulster CL-200 — 200 W
Das 200 W-Video zeigt die Arbeit auf Holz, Ziegel und Metall; das Modell ist luftgekühlt.
Angebot ansehen →Gepulster CL-300 — 300 W
MOPA-Quelle und Luftkühlung; vergleichen Sie Arbeitsfeld und Parameter Ihrer eigenen Aufträge.
Angebot ansehen →Gepulster CL-500 — 500 W
Höhere mittlere Leistung, 200 × 200 mm Arbeitsfeld und ein Wasserkühlsystem im Gehäuse.
Angebot ansehen →Dauerstrich-FIBER 1500 W M2
Für die Reinigung von Metallteilen und Konstruktionen vergleichen.
Angebot ansehen →Quellen und Dokumentation
- CNCworld CL-200: Anwendungen, JPT-Quelle und Ausstattung
- CNCworld CL-300: Anwendungen und Originalbeispiele aus der Galerie
- CNCworld CL-500: gepulste Quelle und Wasserkühlung
- CNCworld Dauerstrich-Laserreiniger FIBER 1500 W M2
- CNCworld Dauerstrich-Laserreiniger FIBER 1500 W: Ausstattung und Videos
- JPT: MOPA-Aufbau und unabhängige Impulseinstellung
- IPG Photonics: Unterschied zwischen CW- und gepulster Reinigung
- cleanLASER: kurze Impulse bei der Restaurierung von Stein und Holz
- Esbert und Mitautoren: Grenzen der Steinreinigung und Farbänderungen
- Ortiz und Mitautoren: Ablagerungen und Graffiti auf Marmor reinigen
Die in den Quellen genannten restauratorischen Untersuchungen umfassen unterschiedliche Laserkonfigurationen, unter anderem Nd:YAG und UV. Sie erklären das Verhalten der Untergründe und sind keine Messung der Arbeitsparameter von CL-Reinigern. Die Einsatzbereiche der verkauften Modelle nennen wir nach ihren Angeboten.
Gehen Sie auf die Homepage Zurück zur Kategorie Artikel